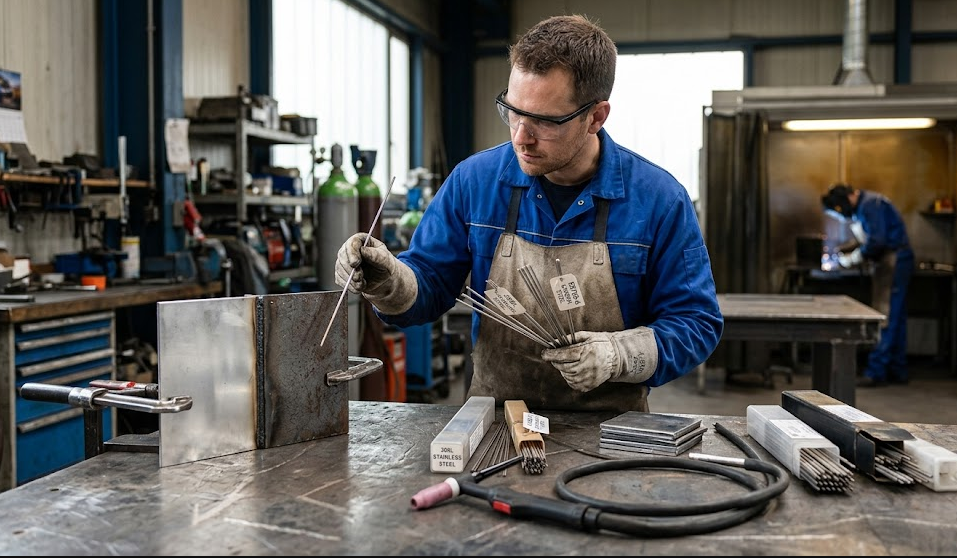
Dans l’industrie manufacturière et de la construction au Canada, le soudage d’aciers dissemblables (souvent appelé soudage hétérogène) est une opération courante mais complexe. Que ce soit pour des infrastructures soumises à nos climats rigoureux ou pour l’équipement minier, le choix du métal d’apport est déterminant. La compatibilité chimique, les propriétés mécaniques et la maîtrise des cycles thermiques dictent la solidité des joints. Une mauvaise sélection peut entraîner des défaillances structurales coûteuses. Cet article explore les critères de sélection des métaux d’apport et la soudabilité des nuances d’acier selon les standards de l’industrie.
L’importance stratégique du métal d’apport
Le métal d’apport ne sert pas qu’à remplir un joint ; il doit agir comme un pont métallurgique entre deux alliages aux caractéristiques parfois opposées. C’est précisément cette rigueur technique qu’applique BP Industrie dans ses projets de soudure générale, où il faut d’ailleurs anticiper la dilution du métal de base dans le bain de fusion pour garantir la solidité de l’ouvrage.
Par exemple, l’utilisation d’un métal d’apport avec une gestion inadéquate du carbone sur des aciers à haute trempabilité peut provoquer de la fissuration à froid. Dans les secteurs de pointe comme l’aéronautique ou le transport d’énergie au Québec, l’expertise en chimie des alliages est une exigence de sécurité fondamentale.
Selon les données techniques de référence, des nuances comme le 304L et le 316L (aciers inoxydables austénitiques) sont privilégiées pour leur exceptionnelle résistance à la corrosion, particulièrement dans les environnements salins ou industriels. À l’inverse, des aciers fortement alliés comme le X153CrMoV12 (Z160CDV12) présentent une soudabilité très difficile, exigeant des procédures rigoureuses pour éviter les déformations.
L’analyse de la soudabilité des nuances (Référentiel technique)
La soudabilité dépend de la nuance, de l’état de la matière (laminé, étiré, forgé) et de la composition chimique. Voici une synthèse basée sur les normes de classification courantes :
| Nuance d’acier | État habituel | Soudabilité | Observations techniques |
| S235 (E24) | Laminé / Étiré | Excellente | Acier de construction standard, idéal pour le soudage général. |
| S355 (E36) | Laminé | Excellente | Haute limite élastique, très utilisé dans les structures lourdes. |
| C45 (XC48) | Laminé / Forgé | Moyenne | Risque de trempe ; nécessite souvent un préchauffage. |
| 42CrMo4 | Forgé / Laminé | Moyenne | Acier allié ; demande un contrôle strict de la température inter-passe. |
| 100Cr6 | Recuit | Très difficile | Haut carbone (roulements) ; risque élevé de fissuration. |
| 304L / 316L | Tous | Excellente | Inoxydables à bas carbone, excellente fusion et tenue à la corrosion. |
| X153CrMoV12 | Laminé | Très difficile | Acier à outils ; nécessite des procédures spécialisées (préchauffage/post-chauffage). |
Les spécificités des métaux d’apport pour assemblages mixtes
Pour souder un acier au carbone (comme le S235) avec un acier inoxydable (comme le 304L), on utilise généralement des métaux d’apport sur-alliés (type 309L) pour compenser la dilution.
Au Canada, les fils de soudage MIG/MAG (GMAW) et les baguettes TIG (GTAW) doivent répondre aux classifications de l’AWS (American Welding Society), harmonisées avec les normes du Bureau canadien de soudage (CWB). Les fils de type ER308L ou ER316L sont des standards pour garantir une zone de fusion saine, offrant une ductilité suffisante pour absorber les contraintes thermiques entre les deux métaux de base.
Les techniques de soudage préconisées au Canada
Le choix du procédé influence directement l’apport de chaleur (heat input) :
-
Soudage MIG/MAG (GMAW) : très répandu en atelier de structure métallique pour sa productivité élevée. Il permet un dépôt rapide, mais nécessite un réglage fin des gaz de protection (souvent des mélanges Argon/CO2) pour stabiliser l’arc sur des aciers dissemblables.
-
Soudage TIG (GTAW) : Préféré pour les passes de pénétration et les assemblages de haute précision (tuyauterie, alimentaire). Il offre un contrôle total du bain de fusion, essentiel pour les nuances difficiles comme le 42CrMo4.
-
Soudage à l’électrode enrobée (SMAW) : Toujours incontournable sur les chantiers extérieurs au Canada, grâce à sa robustesse face aux courants d’air et sa versatilité.
Les meilleures pratiques pour un joint de haute qualité
Pour garantir la conformité aux normes CSA W59, les soudeurs et ingénieurs doivent suivre ces étapes :
-
Nettoyage rigoureux : éliminer les huiles, l’oxydation et l’humidité (source d’hydrogène et de porosités), particulièrement sur les nuances S355 ou les inox.
-
Gestion thermique : respecter les températures de préchauffage pour les aciers à haut carbone ou alliés (comme le C45 ou le 42CrMo4) afin d’éviter la zone affectée thermiquement (ZAT) fragile.
-
Compatibilité des consommables : s’assurer que le métal d’apport possède des propriétés mécaniques (limite élastique) au moins égales au plus faible des deux métaux de base.
-
Contrôle post-soudage : Une inspection visuelle et, si nécessaire, par magnétoscopie ou ultrasons pour détecter les micro-fissures sous cordon.
Le soudage d’aciers dissemblables est un pilier de l’ingénierie moderne. En s’appuyant sur des nuances fiables comme le S235 pour la structure et le 316L pour la protection, et en maîtrisant les métaux d’apport adaptés, les entreprises canadiennes assurent la pérennité et la sécurité de leurs réalisations. Une compréhension fine de la soudabilité est la clé de l’excellence opérationnelle.

