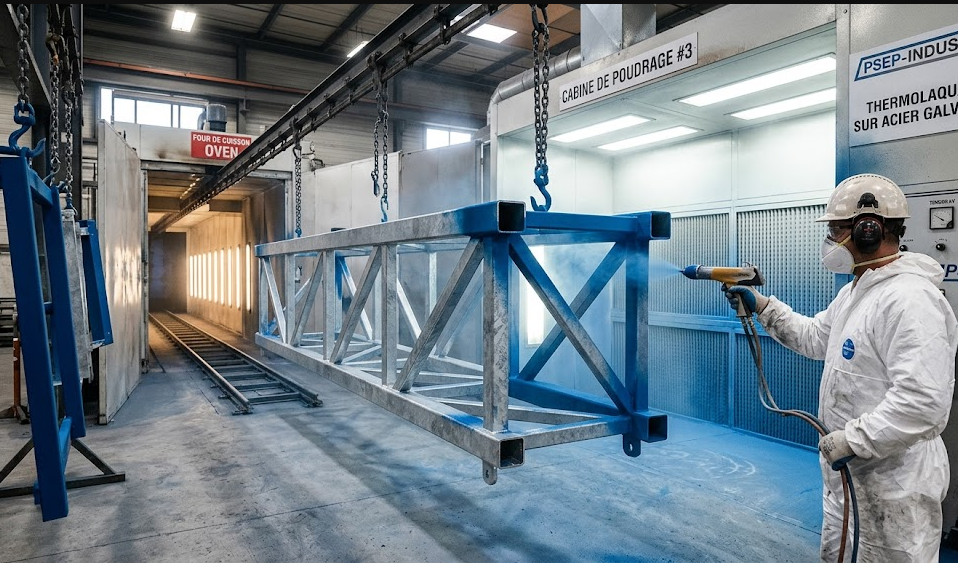
La chaleur peut devenir l’ennemie jurée de vos finitions métalliques. Le dégazage menace directement l’adhérence du thermolaquage sur l’acier galvanisé. Cet article décrypte les causes physiques de ce fléau technique. Nous explorerons ensuite l’importance du prétraitement et le choix des poudres. Enfin, nous détaillerons les bonnes pratiques pour garantir un ouvrage durable. Découvrez comment dompter les gaz pour obtenir un rendu impeccable et une protection anticorrosion optimale.
Les mécanismes du dégazage lors du thermolaquage
La montée en température, étape clé du thermolaquage, révèle souvent des défauts cachés au cœur de la couche de zinc protectrice.
L’évasion violente des gaz emprisonnés
Le zinc par immersion emprisonne parfois des impuretés ou des bulles gazeuses. Lors de la cuisson à 180 °C, ces gaz s’échappent soudainement. Ils percent alors le film de poudre en fusion. Ce phénomène crée des cloques et des décollements inesthétiques. L’adhérence finale s’en trouve lourdement compromise. La barrière contre la corrosion devient alors poreuse et fragile.
L’impact direct sur l’adhérence
Le dégazage agit comme une éruption miniature sous la peinture. Il empêche la poudre de se fixer correctement sur le support. Le revêtement perd son uniformité et sa fonction protectrice. C’est une véritable porte ouverte pour l’humidité et la rouille. La durabilité de l’ouvrage métallique chute alors de manière drastique.
L’influence du prétraitement sur la maîtrise gazeuse
Une préparation de surface méticuleuse constitue le premier rempart contre les éruptions gazeuses imprévisibles.
Le prétraitement élimine les graisses et les oxydes contaminants. Il doit aussi évacuer les gaz résiduels avant la cuisson finale. Sans cette étape, le dégazage reste totalement hors de contrôle. Voici les étapes clés d’un protocole de préparation optimisé :
-
Un lavage à haute température pour déloger les gaz sous-jacents.
-
Une préparation chimique spécifique pour modifier la porosité du zinc.
-
Un séchage prolongé pour éliminer toute trace d’humidité néfaste.
L’impact sur la qualité et la durabilité du revêtement
Les défauts visuels masquent souvent une dégradation profonde de la structure du revêtement thermique. Ce tableau compare les résultats obtenus selon la gestion des émissions gazeuses :
| Caractéristique | Dégazage maîtrisé | Dégazage non contrôlé |
| Adhérence | Film continu et homogène | Cloques et décollements |
| Corrosion | Protection optimale | Zones fragilisées exposées |
| Esthétique | Surface lisse et uniforme | Défauts visuels marqués |
| Entretien | Maintenance très réduite | Réparations fréquentes |
Les paramètres thermiques et le choix des poudres
Ajuster finement la chaleur permet de marier protection anticorrosion et aspect esthétique de haut vol.
Trouver le point d’équilibre thermique
La cuisson doit se situer entre 180 et 200 °C environ. Ce réglage minimise les émissions tout en assurant une polymérisation complète. Un contrôle précis évite les mauvaises surprises en sortie de four. Cela garantit une fixation parfaite de la matière sur le zinc.
Sélectionner les poudres adaptées
Le choix des poudres thermoplastiques joue également un rôle déterminant. Certaines formules limitent naturellement les défauts de surface. Elles favorisent une meilleure résistance chimique globale. Ces produits spécifiques absorbent mieux les micro-tensions lors de la cuisson. Ils protègent ainsi l’ouvrage contre les agressions atmosphériques futures.
Les techniques et les bonnes pratiques métiers
L’excellence d’un revêtement sur acier galvanisé repose sur une rigueur scientifique à chaque phase.
Une expertise appliquée aux garde-corps
La qualité est vitale pour des éléments de sécurité comme les garde-corps. Ces ouvrages subissent de fortes agressions extérieures au quotidien. Une inspection préalable détecte la moindre imperfection de surface. Il faut adapter chaque paramètre aux particularités de l’acier galvanisé. L’usage de poudres spécifiques garantit une longévité exceptionnelle. C’est le secret pour un métal qui défie réellement le temps.
Une surveillance à chaque étape
L’inspection de la surface métallique doit être systématique avant tout traitement. On vérifie l’absence de contaminants ou de porosités excessives. Le contrôle des paramètres thermiques assure la fusion idéale du film. Chaque détail compte pour obtenir une finition haut de gamme. La rigueur technique prévient les interventions de maintenance coûteuses.
Maîtriser le dégazage demande une précision d’orfèvre et un équipement thermique de pointe. Faire appel à un professionnel spécialisé, comme PSEP Industrie, reste la seule garantie pour un ouvrage durable. Cet expert saura ajuster chaque paramètre chimique et thermique avec justesse. Vos projets métalliques méritent une finition sans le moindre défaut visible.

